
Как да изберете TPE за шприцоване: ключови фактори, избор на материал и съображения при обработката
В последния си пост преминах презкакво всъщност е TPEе изащо се топи и променя формата си като пластмасавместо да се втвърдява като гума. Този въпрос отговаря на въпроса какво е TPE. Но не дава отговор на въпроса как да се избере подходящият клас, след като детайлът трябва да премине през истинска форма, на истинска производствена линия и в рамките на реален срок.
Изборът на TPE за шприцоване започва със задачата на детайлa, а не с техническия паспорт на материала. Съответствайте по твърдост, текучест и термично поведение на формата, цикъла и условията на експлоатация. Ако направите това съответствие правилно, детайлът ще излезе постоянен, здрав и готов за следващата стъпка.
Тази една идея — съответствието между материал и приложение — стои в основата на всеки избор, който ще направите по-долу. Тя също така обяснява защо два продукта, изработени от „една и съща" марка TPE, могат да се представят толкова различно, след като напуснат формата.
Защо TPE е предпочитан материал за приложения в инжекционното формоване?
Твърда пластмасова част се напуква при многократно огъване. Вулканизирана гумена част изисква отделна стъпка на вулканизация и не може просто да се пренатри. Нито едното, нито другото пасва на всеки дизайн на моята работна маса.
ТПЕ се предпочита за инжекционно формоване, тъй като работи на стандартно термопластично оборудване, пропуска стъпката на вулканизация и позволява мек ТПЕ да се свърже директно с твърда пластмаса за един цикъл. Това съкращава времето на цикъла, намалява вторичната асемблея и позволява отпадъците да се връщат обратно в процеса, вместо да отиват в коша.
Повечето заводи за пластмаси вече разполагат с оборудване за шприцоване. ТПЕ марка, работеща на същото това оборудване, премахва необходимостта от отделен прес за каучук или фурна за вулканизация.Двустепенно формованеТой позволява на магазина да свърже мека TPE дръжка с твърда дръжка за един цикъл, вместо по-късно да сглобява две части ръчно. Това е основна причина автомобилните интериорни екипи да избират TPE за уплътнения и дръжки: по-малко части, по-малко крепежни елементи, по-малко места, където една част може да се повреди. Преработването също има значение. Бегунците и отхвърлените детайли често могат да се връщат обратно в хопъра, ако марката и процесът го позволяват, което намалява материалните разходи за всяка част. В Yudahang това обикновено е първият въпрос, който задавам на клиента: наистина ли вашата конструкция се нуждае от две отделни части, или TPE може да ви позволи да я излеете като една?
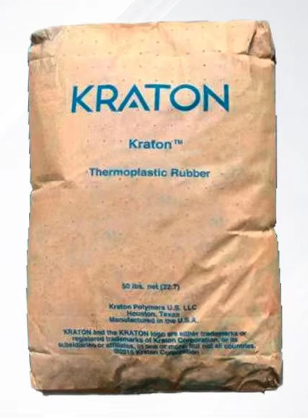
Какви свойства трябва да вземете предвид при избора на TPE гранули за шприцоване?
Само твърдостта почти нищо не ни казва за поведението на ТПЕ гранулите, след като се окажат във вашата форма.
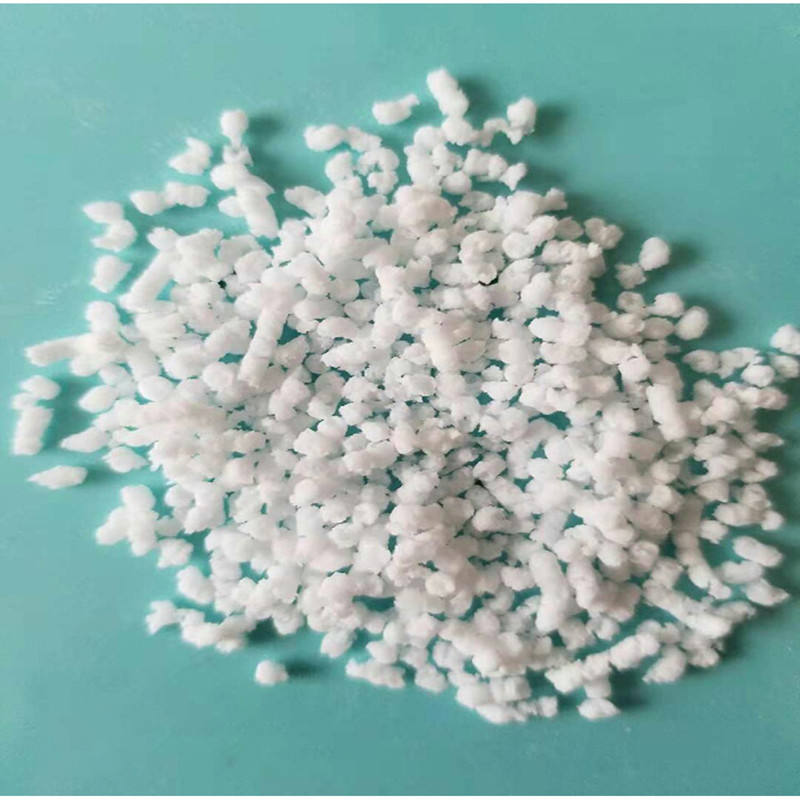
При избора на TPE-пелети проверявайте твърдостта, скоростта на течливост при топене, якостта на опън и на разкъсване, степента на компресия и съвместимостта на свързването с вашия подложка. Всяко от тези свойства съответства на различен начин на провал, така че пропускането на някое от тях обикновено се проявява по-късно като рекламация по гаранция, а не като резултат от лабораторни тестове.
Събирам тези свойства в три категории: усещане, текучест и съвместимост. Усещането обхваща твърдостта и еластичността, които определят как детайлът се държи в ръка или под уплътнение. Текучестът обхващаскорост на топенеи вискозитетът, които определят дали гранулата ще запълни тънка стена или дълъг канал без недостатъчно напълване. Подходящите покрития осигуряват сцепление, химическа устойчивост икомпресионен комплект, които определят дали детайлът все още работи след месеци на полеви условия, а не само след изваждането от формата. Ето как обикновено го разглеждам за един клиент:
| Имот | Какво ви казва | Защо е важно |
|---|---|---|
| Твърдост (Шор A/D) | Усещане за мекота и сцепление | Съвпада с ергономиката и уплътняващото налягане |
| Скорост на топене | Колко лесно запълва формата | Предотвратява къси изстрели и линии на заваряване |
| Компресионен комплект | Възстановяване след продължително натоварване | Запазва пломбите и уплътненията стегнати във времето |
| Съвместимост на съединяването | Сцепление с твърдата основа | Решава дали претапирането наистина е стабилно |
Как влияе процесът на шприцоване с TPE върху качеството на продукта?
Два магазина могат да работят с една и съща марка TPE и въпреки това да получат две много различни детайли.
Процесът на шприцоване влияе върху качеството на продукта от ТПЕ чрез температурата на разтопяването, скоростта на шприцоване, налягането при пълнене и времето за охлаждане. Ако се допусне грешка в тези параметри, дори добре подбрана марка ТПЕ може да се изкриви, да потъне или да се напука в отвора за вливане.
Температура на разтопяването, която е твърде ниска, оставя материалът недостатъчно пластифициран, поради което се запълва слабо и по повърхността се проявяват линии на потока. При твърде висока температура материалът може да се разгради, което отслабва якостта на скъсване точно там, където детайлът се нуждае най-много от нея. Скоростта на инжектиране влияе върху начина, по който фронтът на разтопяването запълва кухината; твърде бързата скорост може да задържи въздух и да остави следи от изгаряне около вентилационните отвори. Натискът и времето за пакетиране контролират образуването на вдлъбнатини и дименсионалната стабилност след охлаждане на детайла. Често времето за охлаждане е първото, което производственото предприятие съкращава, за да ускори цикъла, но ако детайлът се извади твърде рано, той все пак може да се деформира, след като напусне формата. Аз разглеждам формата и технологичния процес като част от решението за материала, а не като отделна стъпка, която се изпълнява след това. Дори отличен клас TPE, работещ при лош технологичен процес, все пак ще ви даде некачествен детайл.
Какви са честите проблеми при инжекционно формоване на TPE и как могат да бъдат решени?
Кратки изстрели, светкавици и следи от пропускане се появяват на почти всяка производствена линия за TPE в даден момент.
ОбщоИнжекционно формоване от TPEПроблемите включват недостатъчно напълване, избликване, следи от притискане и слабо сцепление при надламинирани детайли. Повечето от тях се дължат на несъответствие в потока на разтопената маса, неправилна температура на формата или материал, който изобщо не е бил тестван за адхезия.
Кратките изстрели обикновено означават, че скоростта на потока на разтопената маса е твърде ниска за дебелината на стената, или че скоростта и налягането на впръскването са зададени прекалено консервативно за съответната геометрия. Флешовете сочат към форма, която не затяга достатъчно плътно спрямо вискозитета на материала при тази температура. Пониженията във формата се дължат на слабо притискане по време на пакетирането или на участък от стената, който е твърде дебел, за да се охлади равномерно. Неудачите при свързването на надламинирани детайли са най-трудният проблем: повърхностната енергия на подложката, температурата на формата и неправилната химична група на ТПЕ могат всички да доведат до отлепване на меката ръкохватка от твърдата основа. При собственото си отстраняване на проблеми проверявам материалите и процеса заедно, преди да обвинявам само един от тях. В повечето случаи решението е по-малко от цялостна смяна на материала. Корекция на температурата на формата или леко увеличение на времето за пакетиране решават повече проблеми, отколкото хората очакват.
Заключение
Избирането на правилнияТПЕЗа инжекционното формоване никога не става дума само за едно решение. Това означава да съчетаете материалните свойства, дизайна на формата и параметрите на процеса с действителната функция на детайлите — от първия изстрел на производствената линия до дългогодишната им експлоатация в реални условия.
Справочна литература
- Освалд, Т. А., и Турнг, Л.-С. (Редактори).Ръководство по шприцово формоване, 3-то издание. Издателство „Хансер", 2008 г.
- Дробни, Дж. Г.Наръчник по термопластични еластомери, 2-ро издание. Елзевир, 2014.
- Холдън, Г., Крихелдорф, Х. Р. и Куирк, Р. П. (Ред.).Термопластични еластомери, 3-то издание. Издателство „Хансер", 2004 г.
- Бхаумик, А. К., и Стивънс, Х. Л. (Ред.).Наръчник по еластомери, 2-ро издание. CRC Press, 2000.
- АСТМ Интернешънъл.ASTM D395-18: Стандартни методи за изпитване на свойствата на каучука — компресионно съкращение.
- Росато, Д. В., и Росато, М. Г.Ръководство по шприцово формоване. Спрингер, 2000.